




設備已經發出警報,生產主管卻還在工作群組裡詢問:「是哪一條產線異常?目前停了多久?今天的產量會不會受影響?」這是不少製造現場的日常。
MES 記錄生產進度,SCADA 監控設備狀態,PLC、感測器與 AGV 又各自產生大量資料。當資訊散落在不同系統裡,管理者即使手上有數據,也很難快速拼出完整的現場狀況。
真正需要的並不是再增加一套報表,而是一張能將生產執行、設備監控、產量、品質與異常資訊集中呈現的 MES SCADA 看板。當重要訊號被整理到同一個畫面,管理者即使不在車間,也能更快判斷哪裡發生問題,以及接下來應該採取什麼行動。
一、MES 與 SCADA 資料分散,為什麼會拖慢現場決策?
1. 生產進度與設備狀態缺少共同視角
MES 關注工單、生產數量與製程進度;SCADA 則著重設備運行、控制訊號與異常狀態。兩套系統各自有價值,但若缺少統一的視覺化介面,管理者往往只能在多個畫面之間反覆切換。
當產量落後時,主管還需要進一步確認:
- 是設備故障造成停線,還是物料尚未到位?
- 異常發生在哪一個工序或設備?
- AGV、機械手臂與輸送帶目前是否正常運行?
- 生產落後只是短暫波動,還是已經影響本週交期?
如果這些資訊必須透過電話、群組訊息或人工巡檢才能補齊,異常處理自然容易慢半拍。
2. 高產量不一定代表生產狀況良好
只看完成數量,很容易忽略品質問題。
例如產線當日產量達標,但大量產品需要返工,表面上的高產量並不等於真正的高效率。若管理者無法同時查看產量、一次合格率與警報資訊,就可能在交付前才發現重工已經擠壓後續產能。
3. 異常資訊太技術化,跨部門溝通成本高
設備警報若只有代碼或零散訊號,資歷較淺的員工往往不知道應該如何描述問題,也難以判斷要通知設備、製程還是生產管理部門。
異常雖然被系統記錄下來,卻沒有轉化成清楚、可採取行動的資訊,仍然無法縮短現場的反應時間。
二、一張有效的 MES SCADA 看板,應該回答哪些問題?
1. 現在產線運行到哪裡?
管理者需要先看到整條產線的即時狀態,包括設備位置、物流移動與物料堆積情況,快速理解現場正在發生什麼。
2. 哪一道工序沒有跟上計畫?
除了整體產量,還要比較不同關鍵工序的達成情況。以汽車製造場景為例,內飾裝配、底盤合裝與動力總成等工序彼此相連,任何一段延誤都可能影響最終下線節奏。
3. 產量達標的同時,品質是否穩定?
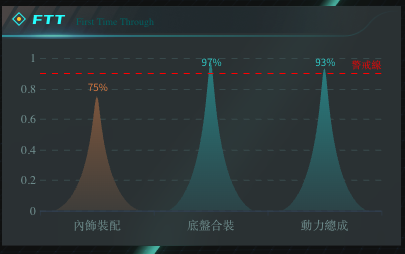
產量與 FTT(First Time Through,一次通過率)需要一起查看,才能區分「真正有效的產出」與「依賴返工堆出來的數量」。
4. 異常發生後,應該先處理什麼?
好的看板不只顯示紅色警報,還應協助使用者看懂異常類型、發生位置與相關描述,讓現場能更快通報並安排後續處理。
三、用智慧工廠模板串起「發現、定位、判斷、處理」
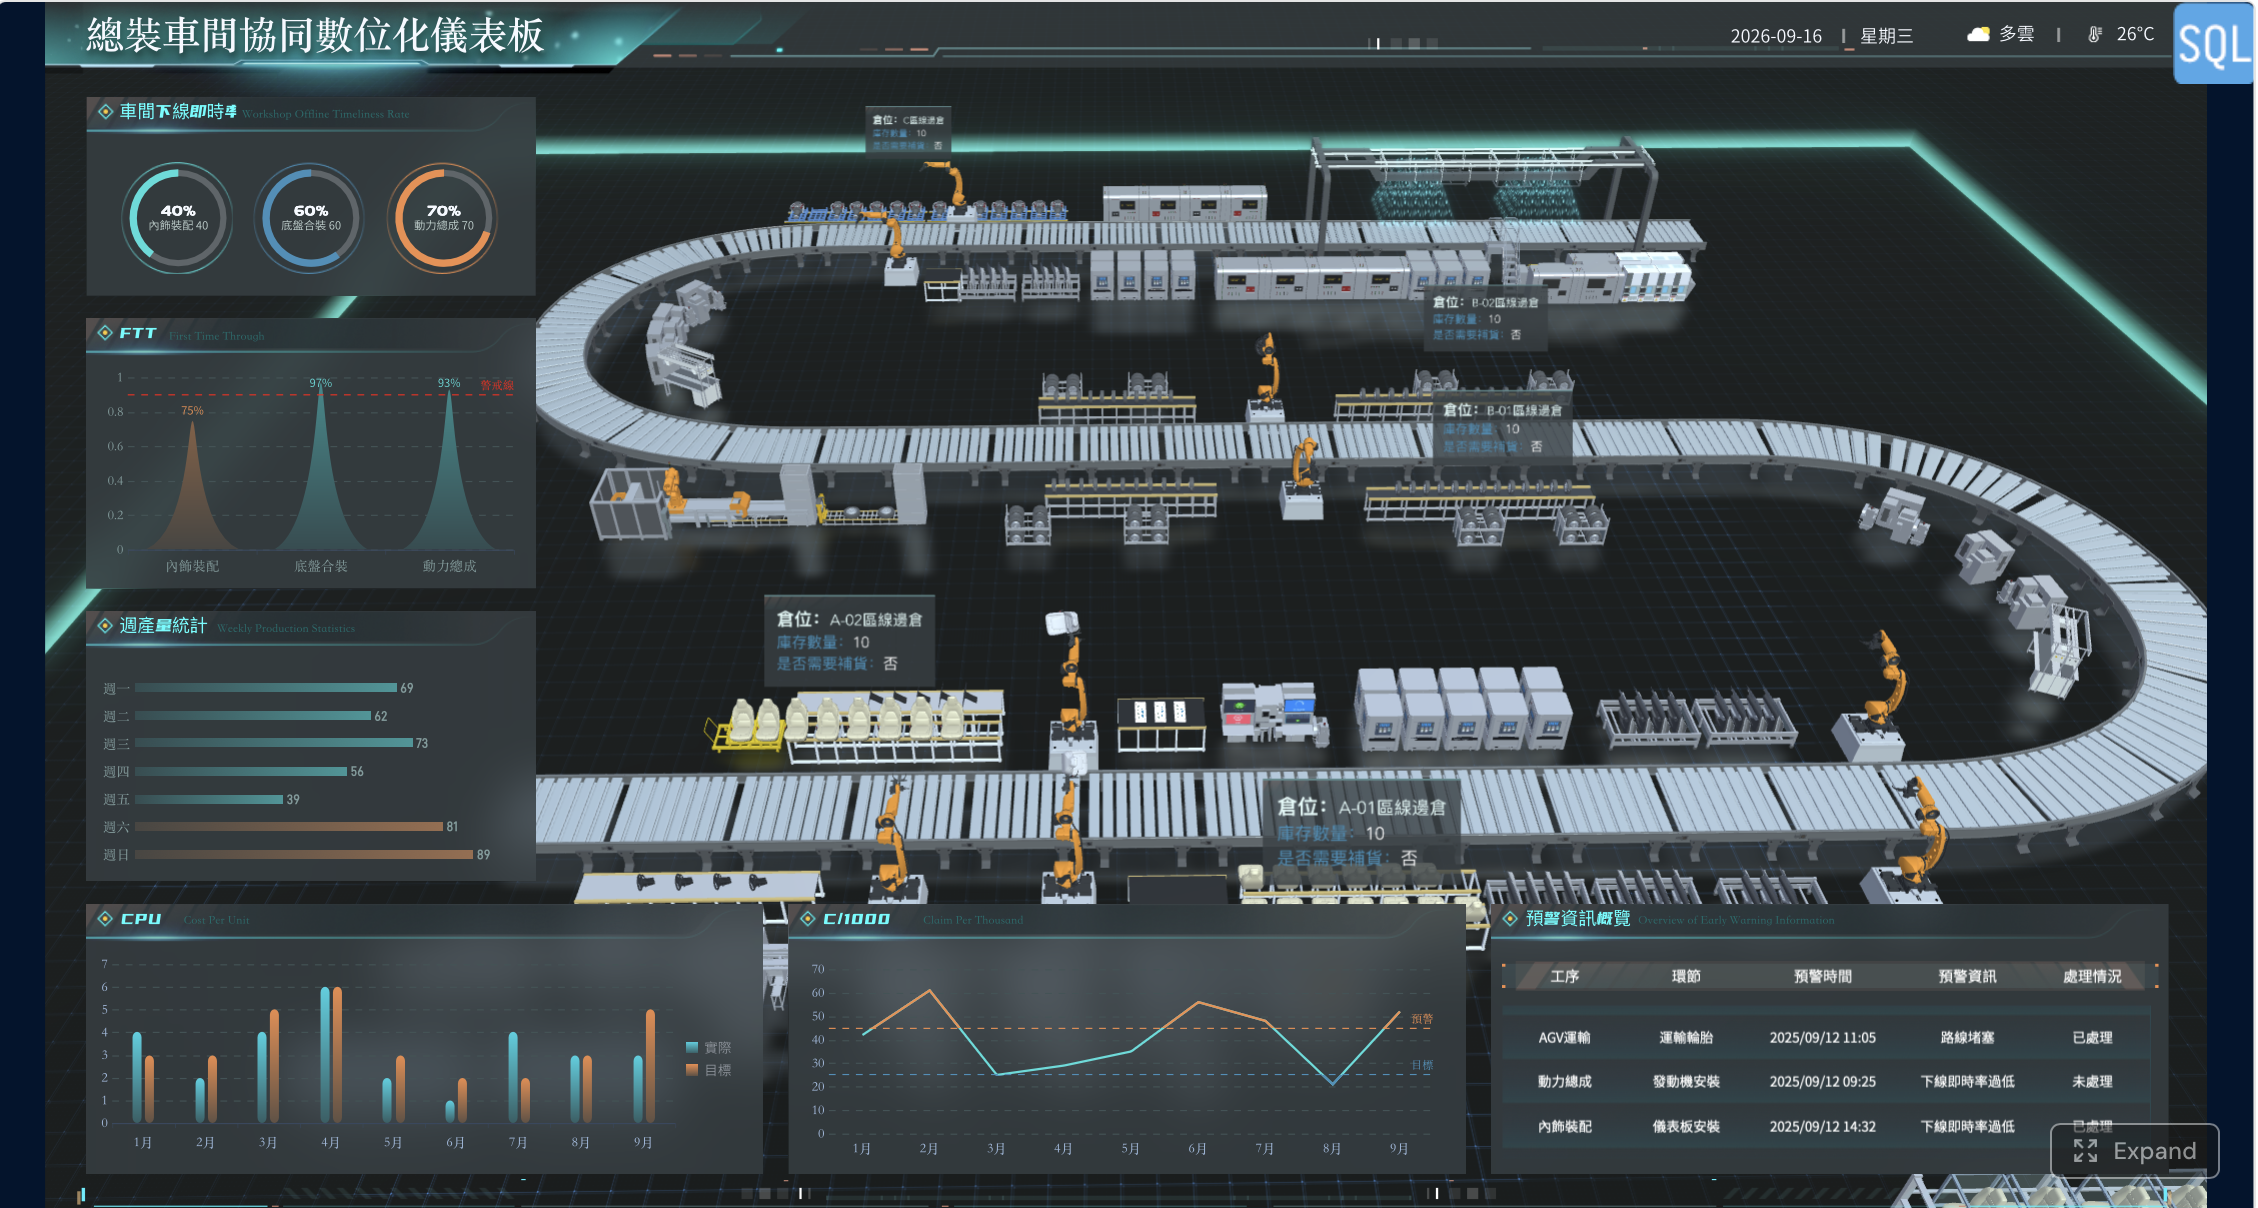
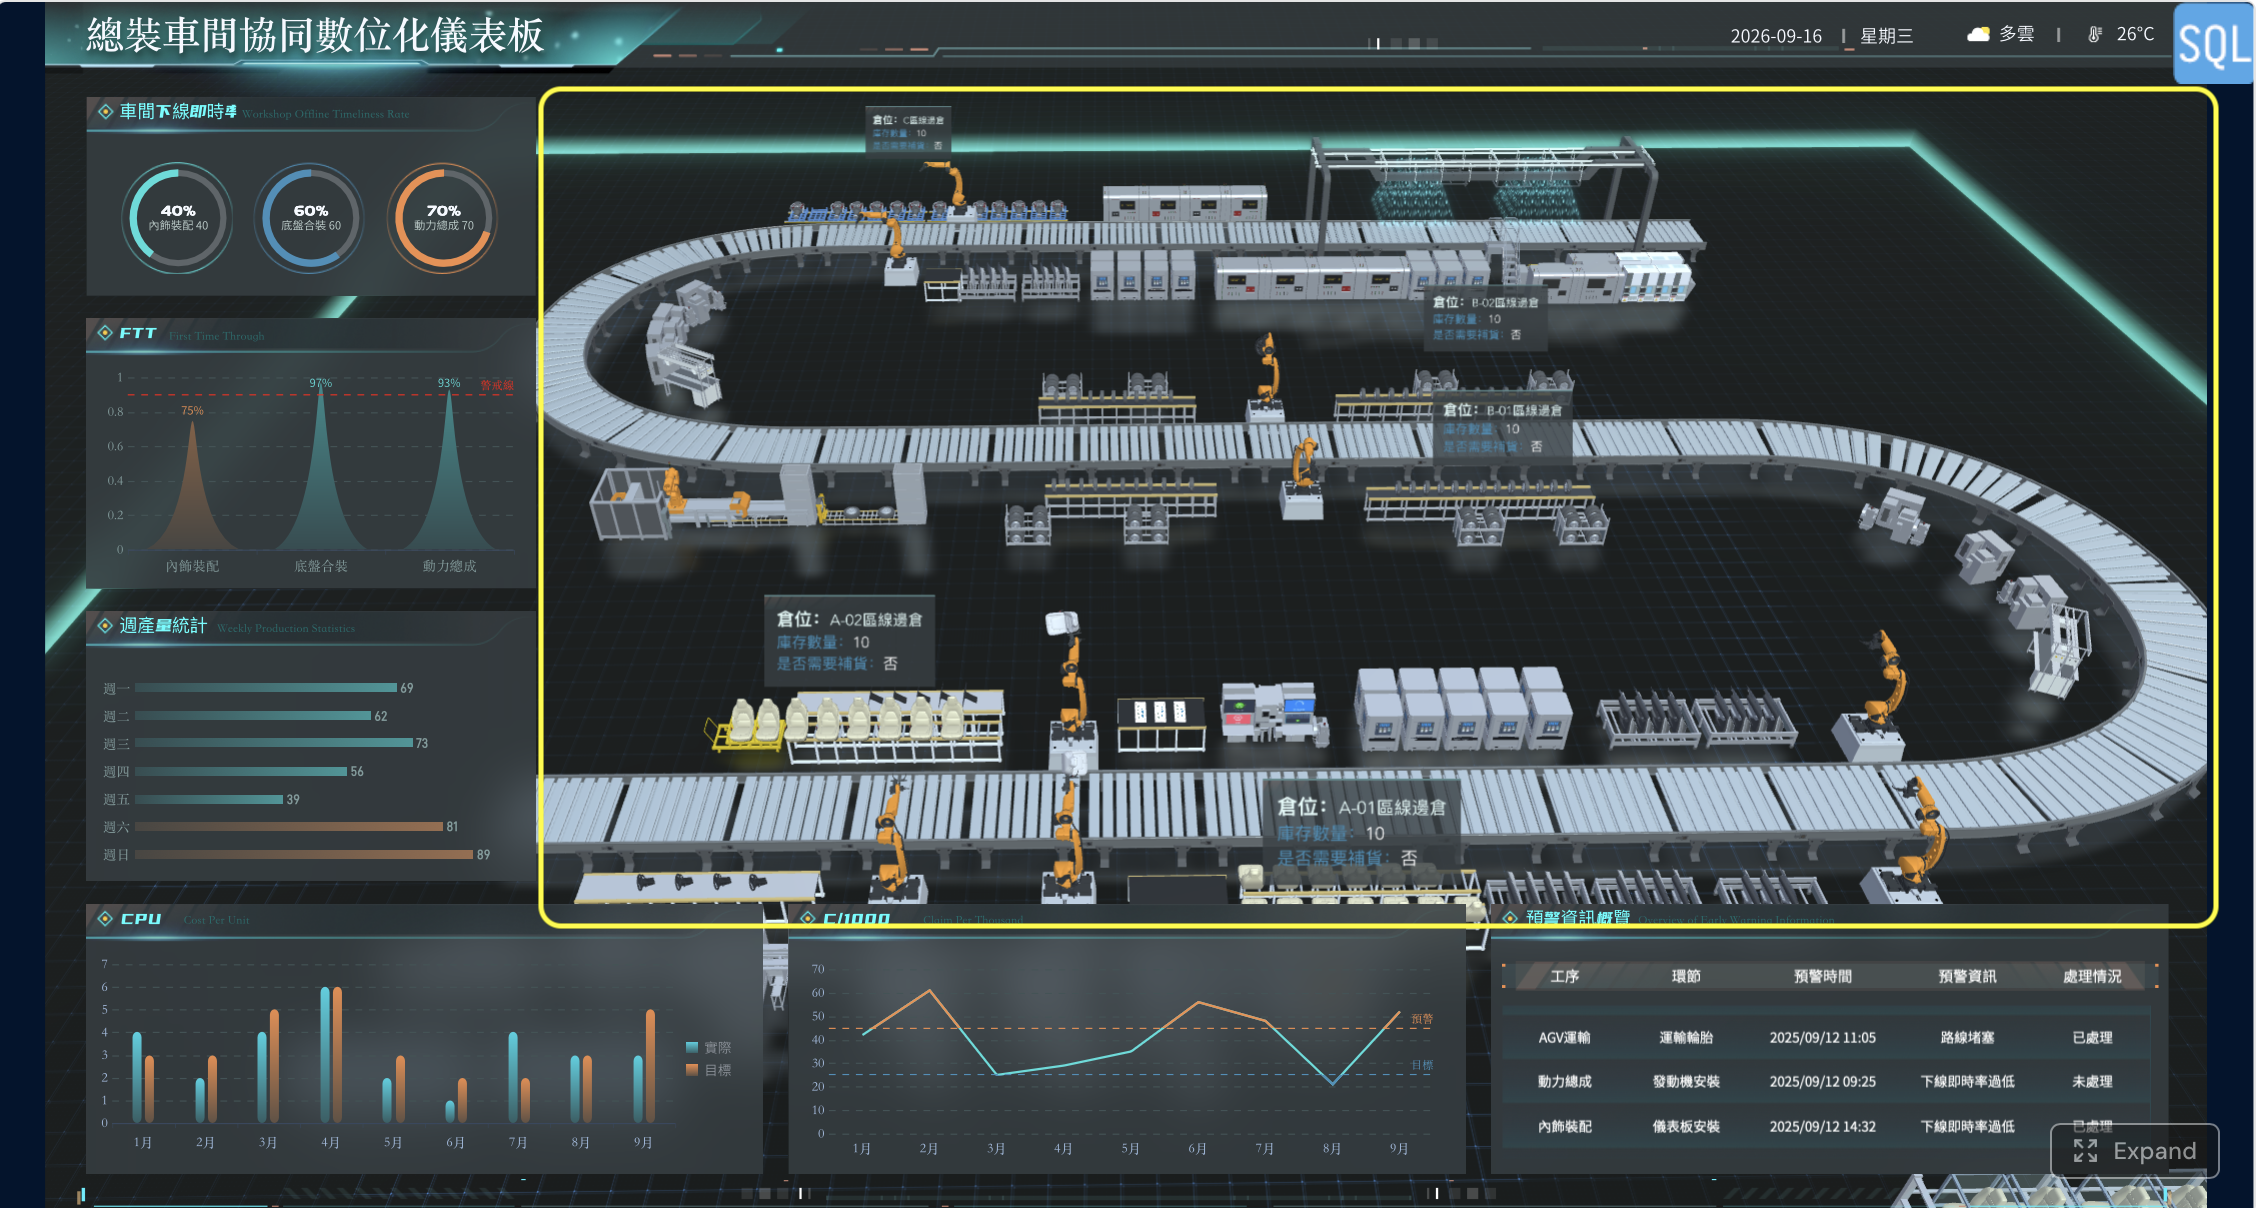
這款智慧工廠看板模板,將數位孿生產線、生產效率、週產量、FTT 與設備預警放在同一個畫面中,提供規劃 MES SCADA 整合看板時可直接參考的資訊架構。
1. 從數位孿生畫面掌握產線運行狀態
看板中央以 S 型產線的 3D 視覺作為核心,呈現 AGV、自動化設備、機械手臂與輸送帶等生產元素。
在實際導入時,可依企業的資料條件,將畫面與感測器、設備訊號、PLC 控制器及 AGV 定位座標等資料串接,用於呈現:
- 設備運行與稼動狀態
- AGV 或物料的所在位置
- 機械手臂、輸送帶等設備的工作狀況
- 產線中的物料堆積或流程阻塞
- 不同設備與工序之間的運行關係
如此一來,管理者不必先走進車間逐台確認,也能從畫面上快速建立對現場的整體認知。
需要注意的是,模板提供的是視覺化與分析架構;要實現即時監控,仍需依現場設備、通訊協定與資料品質完成資料串接及更新頻率設定。
2. 比較關鍵工序的即時達成率
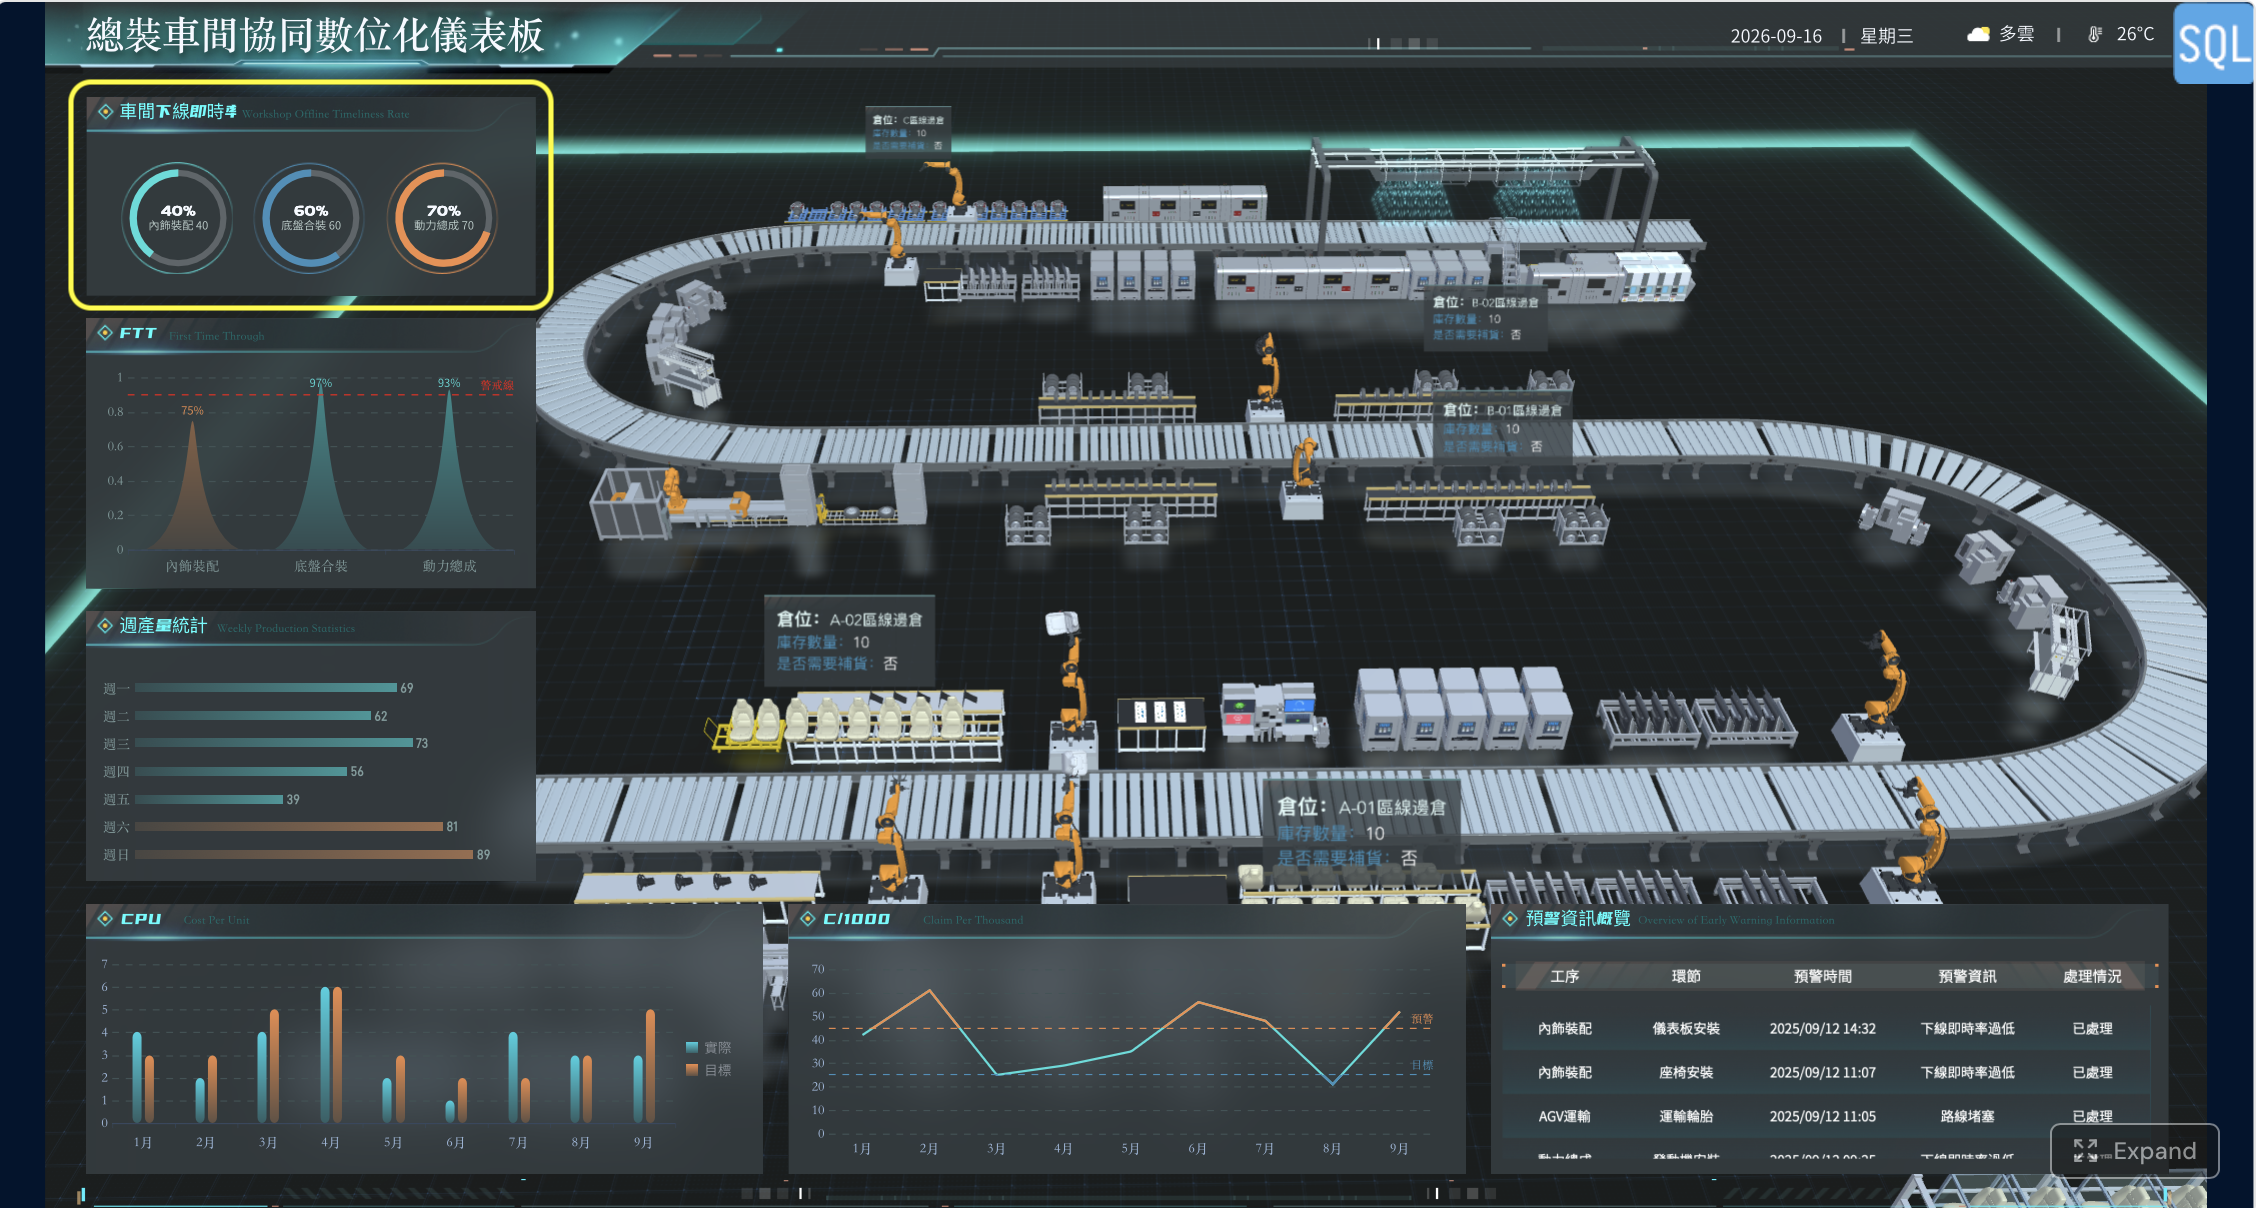
看板左側集中呈現生產效率與產量資訊,可用來追蹤內飾裝配、底盤合裝與動力總成等關鍵工序的下線或達成狀況。
這些數字的價值不只在於「看進度」,更重要的是協助管理者定位落後環節。
例如某一工序的達成率突然下降,就可以結合中央產線畫面與設備警報,進一步判斷是設備停機、物料不足,還是前後工序節拍不一致。管理者因此能從「今天產量落後」繼續追查到「問題可能發生在哪裡」。
3. 用 FTT 判斷產量背後是否存在返工成本
FTT 的常見計算方式為:
FTT=一次合格總數 ÷ 投入總數 × 100%
這項指標回答的是:「投入生產的產品中,有多少不需要返工或重複處理,就能一次通過?」
如果產量很高,但 FTT 持續下降,代表後端可能累積大量返工、複檢與額外工時。此時主管不應只要求產線繼續提高速度,而要優先檢查品質異常集中在哪個工序。
將 FTT 與產量放在同一張看板上,有助於避免團隊只追求數量,卻忽略不良與重工造成的隱性成本。
4. 從週產量波動提早判斷交期風險
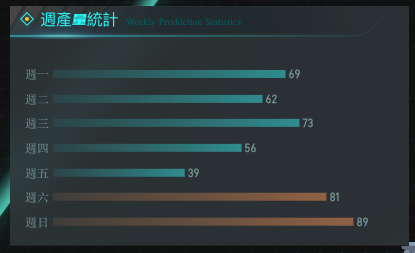
看板以週一至週日的產量變化呈現一週生產節奏。相較於只看當日數字,週產量趨勢更適合回答:
- 本週產出是否按照計畫推進?
- 哪幾天出現明顯落差?
- 前期欠產是否已在後續補回?
- 目前節奏是否可能影響客戶交期?
當產量波動與設備異常時間相互對照,管理者就能進一步判斷減產是偶發事件,還是持續性的生產瓶頸,降低「有訂單卻無法按期出貨」的風險。
5. 將設備警報轉化成可通報的資訊
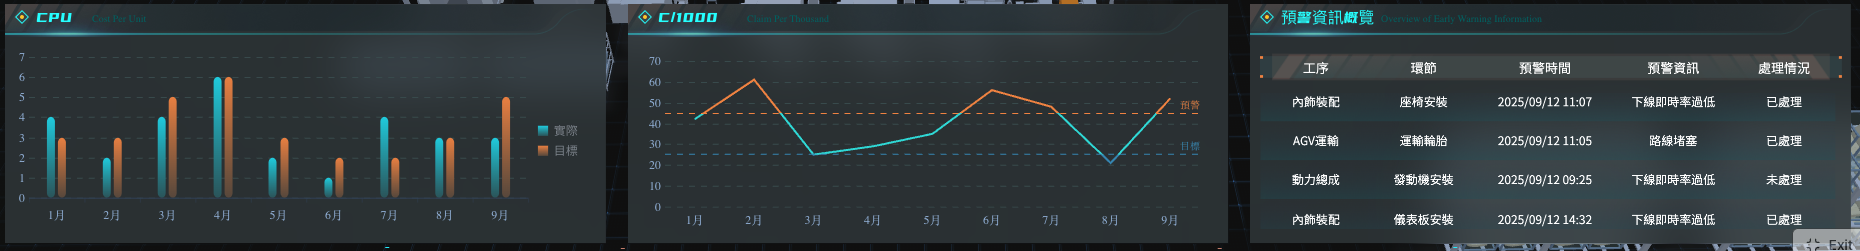
看板右下區域集中呈現 CPU、C/1000 與預警資訊概覽等圖表或指標,讓使用者能在查看生產結果的同時,注意設備與異常訊號。
實際應用時,企業可依自己的設備管理口徑,將相關區域調整為設備負載、異常次數、警報等級、停機時間或待處理事項。
比起只呈現警報代碼,更重要的是補充異常描述、發生位置、時間與處理狀態。即使是現場經驗較少的員工,也能根據看板上的具體資訊快速通報相關部門,避免微小偏差在高度自動化的環境中持續擴大。
四、這款智慧工廠看板模板適合哪些使用者?
1. 正在規劃 MES 與 SCADA 整合的製造企業
如果企業已經累積生產與設備資料,但缺少統一的管理畫面,可以利用模板先梳理需要放在同一張看板上的關鍵資訊。
2. 需要遠端掌握產線的廠長與生產主管
當管理者需要同時關注生產進度、工序達成率、品質與設備異常時,集中式看板能減少在多套系統間來回查找資料的時間。
3. 汽車、零組件與自動化產線場景
模板中包含 AGV、機械手臂、輸送帶以及內飾裝配、底盤合裝、動力總成等元素,特別適合作為汽車或零組件製造看板的設計參考。
其他製造業也可以沿用其分析邏輯,再依自身設備、工序與 KPI 更換畫面內容。
4. 準備建置數位孿生展示或生產駕駛艙的團隊
如果團隊還在討論看板應該呈現哪些資訊,這款模板可以用來對齊生產、設備與資訊部門的需求,確認中央產線、效率指標、品質指標與警報區域之間的關係。
五、使用模板前,先確認三項資料條件
1. 統一指標定義
FTT、產量、達成率、停機與設備稼動率,都應先明確定義計算方式、時間範圍與資料來源,避免不同部門看到相同名稱卻採用不同口徑。
2. 建立設備與工序的對應關係
設備編號、PLC 點位、產線位置、工序名稱與 MES 工單需要正確對應,3D 畫面上的異常才能連回真正的現場設備。
3. 設定資料更新與異常處理規則
不同資訊不一定需要相同的更新頻率。設備訊號、產量、品質結果與週趨勢應依決策需求分別設定,也要明確定義警報等級、通知對象與處理狀態。
六、從「看見數據」進一步走向「採取行動」
真正有用的智慧工廠看板,不只是把 MES 與 SCADA 的資料放在同一個螢幕上,而是建立一條清楚的管理路徑:
發現產量或設備異常 → 定位產線與工序 → 比較產量和 FTT → 查看警報資訊 → 安排現場處理。
這款模板已經將數位孿生產線、生產效率、週產量、一次通過率與預警資訊整合到同一個視覺框架中。企業可以先從模板理解完整的看板結構,再依實際設備、資料來源與管理口徑進行調整。
想了解畫面如何安排各項生產與設備資訊,可直接進入 Gallery 查看完整效果並下載範本


免費資源下載