

OEE(Overall Equipment Effectiveness,設備綜合效率)用來衡量設備在計畫生產時間內,有多少時間真正以理想速度產出合格品。計算方式是 OEE=時間稼動率 × 性能稼動率 × 良品率,可用來拆解停機、速度與品質損失。
如果設備一直運轉,產量卻仍達不到預期,只看開機時間就不夠。本文先說明 OEE 與稼動率的差別,再用一個班次的資料示範計算,最後提供從資料紀錄、損失排序到改善驗收的執行步驟。
一、什麼是 OEE?
1、OEE 全名、定義與用途
OEE 全名為 Overall Equipment Effectiveness,中文常稱「設備綜合效率」或「整體設備效率」。它把設備有沒有運轉、運轉速度及產出品質放在一起評估,協助現場人員定位效率損失。
OEE 與時間稼動率不同:時間稼動率只反映設備在計畫生產時間內的運轉比例;即使機台持續運轉,速度下降或不良品增加,OEE 仍可能偏低。
本文提到的「時間稼動率」均指 Availability,避免與以日曆時間或排班時間為分母的其他設備利用指標混用。
2、OEE的三大要素解析
OEE的三大要素分別代表不同的生產效率面向。你可以從下表快速了解:
你只要掌握這三個要素,就能全面評估設備的運作狀態。每一個環節出現問題,都會直接影響OEE的分數。
3、為什麼要追蹤 OEE?
生管、設備與品保人員可以透過 OEE 的三個分項,討論同一條產線的損失來源:
- 時間稼動率下降:先查停機時間與原因,例如故障、換線或待料。
- 性能稼動率下降:檢查短暫停頓、運轉速度及理想週期設定。
- 良品率下降:追蹤不良類型、發生時段與對應的製程條件。
OEE 能提供改善線索,但無法單憑一個百分比決定是否購買設備或承諾交期,仍需結合需求、瓶頸工序與可用產能判斷。
二、OEE 計算公式:先統一時間與產量口徑
OEE 的計算公式如下,各百分比相乘時先換成小數:
OEE=時間稼動率 × 性能稼動率 × 良品率
1、先確認計畫生產時間與停機時間
實際運轉時間=計畫生產時間-其中的停機時間。
計畫生產時間的排除規則要先定義。例如,原本不排產的休息時段,與原本預定生產卻因換線而停止的時段,不應因為都「有排程」就採用相同處理。
跨班別或跨產線比較時,也要使用一致的分類規則,才能判斷差異來自設備表現,還是統計方式。
2、性能稼動率的理論產量,要對應實際運轉時間
性能稼動率可以用以下兩種方式計算:
性能稼動率=理想單件週期 × 生產總數量 ÷ 實際運轉時間

性能稼動率=實際產量 ÷ 實際運轉時間內的理論產量
兩種算法的時間基準必須一致。如果把整個班次的理論產量作為分母,再乘一次時間稼動率,就可能重複扣除停機影響。
例如,設備原本預定生產 480 分鐘,扣除停機後實際運轉 420 分鐘,性能稼動率就應使用 420 分鐘內的理論產量計算。
3、良品率要區分一次合格與返工後合格
計算 OEE 時,良品應以第一次通過製程、不需要返工的合格品為基準。若把返工後合格的產品全部算成一次合格,就會低估品質損失。
因此,紀錄生產總數量時,也應分開記錄一次合格品、返工品與報廢品,並確認數量來自相同設備、品項與統計區間。
想進一步了解各欄位的計算,可閱讀 OEE 計算公式詳解。
三、OEE 計算範例:一個班次如何算出 76%?
以下為教學用假設資料,並非企業實績。假設某設備在一個班次內只生產單一品項,計畫生產時間已扣除原本不排產的時段:
1、計算時間稼動率
時間稼動率反映設備在計畫生產時間內,實際運轉的比例:
時間稼動率=實際運轉時間 ÷ 計畫生產時間
          =420 ÷ 480
          =87.5%
2、計算性能稼動率
性能稼動率用來比較實際運轉時間與完成這些產品所需的理想時間:
性能稼動率=理想單件週期 × 生產總數量 ÷ 實際運轉時間
          =0.48 × 800 ÷ 420
          ≈91.43%
也可以先計算實際運轉時間內的理論產量:
420 分鐘內的理論產量=420 ÷ 0.48=875 件

性能稼動率=800 ÷ 875≈91.43%
兩種算法的結果相同,重點是使用相同的時間基準。
3、計算良品率
本例以一次合格品占生產總數量的比例計算:
良品率=一次合格品數量 ÷ 生產總數量
      =760 ÷ 800
      =95%
4、計算 OEE 並交叉驗算
將三個分項相乘,計算過程保留原始精度,最後再四捨五入:
OEE=0.875 ×(384 ÷ 420)× 0.95
   =76%
這代表計畫生產時間中,相當於 76% 的時間用於以理想速度產出合格品。
也可以使用以下簡式交叉驗算:
OEE=一次合格品數量 × 理想單件週期 ÷ 計畫生產時間
   =760 × 0.48 ÷ 480
   =76%
5、為什麼不能直接用 800 ÷ 1,000 計算性能稼動率?
本例的理想單件週期是 0.48 分鐘,因此 1,000 件對應的是完整的 480 分鐘。若以 800 ÷ 1,000 計算,這個比例已包含停機造成的產量損失,再乘時間稼動率就會重複扣除停機影響。
性能稼動率的理論產量,必須對應實際運轉的 420 分鐘,因此本例應使用 875 件作為分母。
若另一個情境明確將 1,000 件定義為「420 分鐘內的理論產量」,才會得到性能稼動率 80%、OEE 66.5% 的結果。兩種情境的理想生產速度不同,不能混用。
四、企業提升 OEE 的常見挑戰
1、資料分散、紀錄不一致,計算結果難以核對
停機、產量與品質資料往往由不同人員或系統記錄。例如,停機原因寫在紙本日報,產量由 MES 提供,不良品數量則由品保人員在 Excel 裡彙整。
當這些紀錄缺少一致的設備編號、班別或時間範圍,就容易出現:
- 停機時間重複計入,或部分時段沒有紀錄。
- 生產總數與良品數來自不同統計區間。
- 換線、待料與故障的分類方式不同。
- 同一台設備由不同人員計算,得到不同的 OEE。
先讓原始資料可以核對,OEE 才能作為改善依據。只把分散的數字集中到一張報表,仍不足以解決口徑問題。
2、資料更新滯後,異常發生後才開始追查
如果 OEE 只在週末或月底彙整,設備異常發生時,現場可能缺少足夠資訊判斷問題。
例如,某個班次的性能稼動率下降,幾天後才被發現,當時的短暫停頓、操作條件與待料情況可能已難以還原。
改善資料時效時,應先確認:
- 哪些資料需要在當班確認,哪些可以每日彙整。
- 異常發生後由誰補充原因。
- 看板顯示的資料更新到什麼時間。
- 資料中斷或人工補登時,是否有明確標記。
更新頻率應配合現場處理需求,讓人員能及時追查原因並安排改善。
3、統計口徑不同,跨設備與跨產線比較失真
即使不同工廠都使用「時間稼動率 × 性能稼動率 × 良品率」,也不代表計算結果可以直接比較。
常見差異包括:
- 計畫生產時間排除哪些時段。
- 換線與待料是否納入停機。
- 不同品項是否分別設定理想單件週期。
- 返工後合格品是否被算成一次合格品。
- 班別交接與跨日生產如何切分資料。
企業需要統一的是計算邏輯、分類規則與資料定義;不同設備及品項的理想週期,仍應依實際條件設定。
跨產線比較時,也要同時查看產品組合、製程限制及主要損失,避免只依 OEE 高低判斷績效。
五、如何提升 OEE?從一台設備開始的 5 個步驟
1、選定試點設備,確認統計邊界
先挑一台影響交期或經常發生異常的設備,明確指定班別、品項與計畫生產時段。
不同品項要各自維護理想單件週期,避免把速度不同的產品直接混算。停機、短暫停頓、返工與報廢,也要先約定分類規則。
完成這一步時,生管、設備與品保人員應能對同一筆停機及同一件返工品,給出一致的分類。
2、建立最小紀錄表,讓 OEE 可以重算
不必一開始就建置全廠系統,先確保下列欄位能追溯到原始紀錄:
先抽查一個班次,確認其他人可用相同資料重算出相同結果,再擴大蒐集範圍。
3、把三個分項轉成可處理的損失清單
沿用前面的計算範例,可以把 480 分鐘拆成互不重疊的時間:
四項合計為 480 分鐘,可用來檢查計算是否一致。品質損失的 19.2 分鐘是以理想週期換算的等效時間,不代表現場另外發生一段 19.2 分鐘的停機。
本例可先追查 60 分鐘停機的具體原因,再評估改善成本與可行性;若涉及安全或重大品質風險,仍應優先處理。
不要只比較三個百分比的高低,還要確認損失規模、發生原因及改善所需資源。
4、針對一個原因設定措施、負責人與驗收條件
例如,確認主要停機原因是換線前找不到治具,就把措施設為「換線前完成治具備妥檢查」,指定負責人,並記錄每次換線耗時。
若速度損失較大,則先觀察短暫停頓及運轉參數;良品率偏低時,則依不良類型與製程條件追查。
改善單至少包含:
- 設備與問題原因。
- 對應的改善措施。
- 負責人與完成期限。
- 驗收數據與比較條件。
避免只寫「提升 OEE」,卻無法知道誰要改什麼。
5、用相同條件驗收,再擴大到其他產線
比較改善前後相近的品項、班別與生產條件,同時查看:
- OEE 與三個分項。
- 合格品產量。
- 主要停機與不良原因。
- 改善措施的執行狀態。
若期間更改理想週期或排除時段,必須註明,避免把算法改動誤認為效率提升。
確認措施有效後,再整理成作業規範與共用看板。不同設備可以使用同一套計算邏輯,但理想週期、產品組合及製程限制仍需分別設定,不能只依 OEE 高低判定所有產線的績效。
六、如何用 FineReport 建立 OEE 管理看板?
當試點設備的資料已能穩定計算,接下來要處理的是:如何讓現場、設備與管理人員看到同一份資料,並持續追蹤改善結果?
FineReport 提供多來源資料連結、報表設計、資料填報與視覺化能力,可用於建置 OEE 管理報表。企業可以依現有資料條件,逐步把班次紀錄、異常原因與改善進度整合到同一個管理介面。
1、整合生產與品質資料,統一計算口徑
當產量在 MES、品質紀錄在 QMS、停機原因則由現場人員填寫時,每次計算 OEE 都可能需要人工整理。
透過 FineReport,可依資料介面與存取條件,連結不同來源的資料,並透過報表公式與填報流程,建立共用的計算口徑:
- 對齊設備編號、品項、班別與統計時間。
- 依設備及品項維護理想單件週期。
- 將生產總數與一次合格品數放在相同區間核對。
- 透過填報表單補充停機原因與處理紀錄。
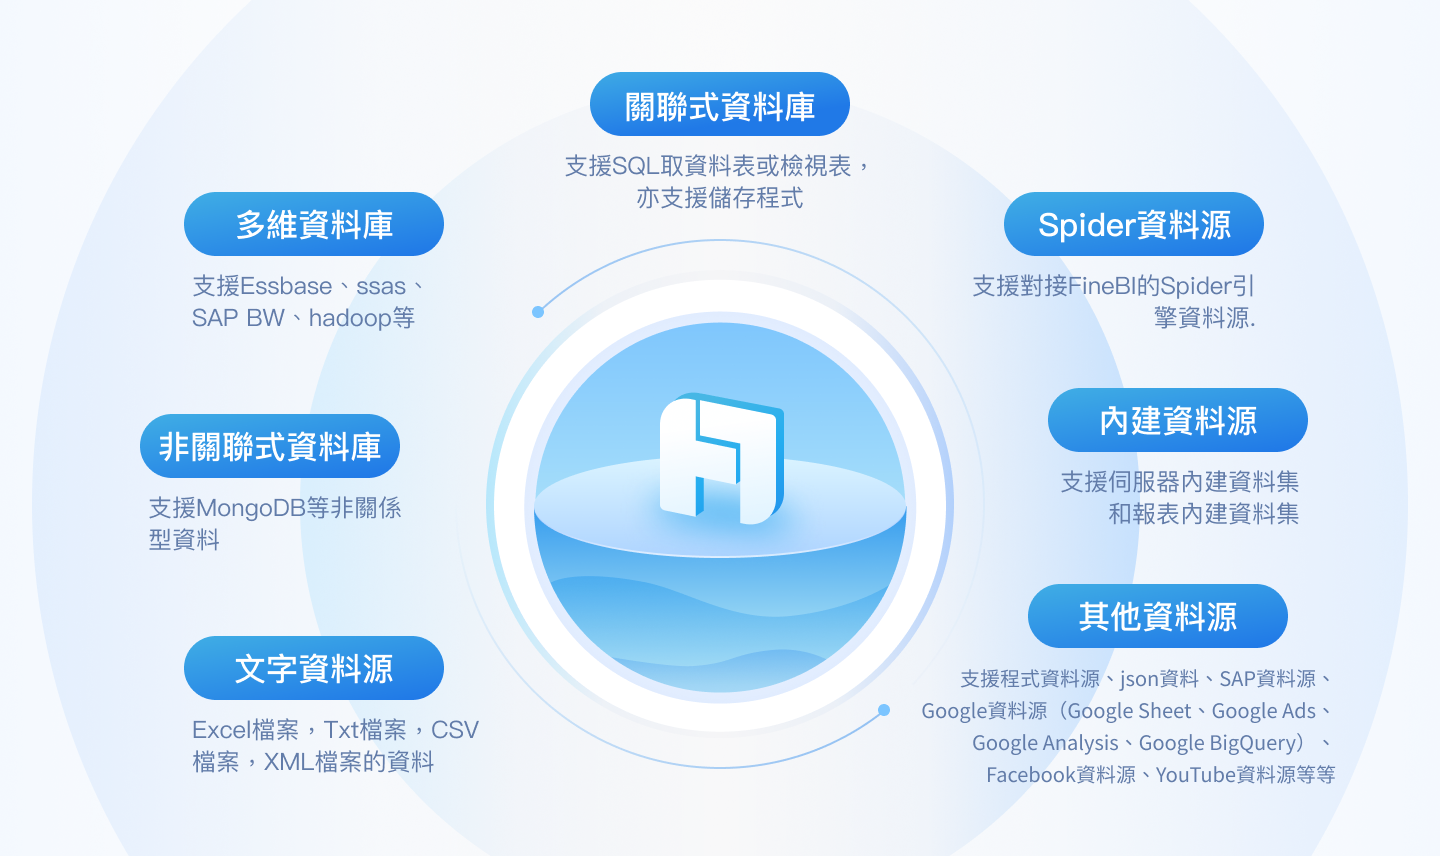
如果資料仍停留在 PLC 或機台端,需先確認通訊、採集與資料落地方式,再規劃報表連結。資料清洗、停機分類與公式計算,也需要依企業規則設定,才能讓不同人員使用一致的數據。
2、將 OEE 與異常原因放在同一張看板
只顯示 OEE 百分比,主管仍然難以判斷該採取什麼行動。看板應讓使用者能從設備效率,進一步查看造成損失的原因。
建議依管理需求規劃以下內容:
更新頻率應依資料採集速度、來源系統與部署條件設計。若需要異常通知,則應另行設定判定門檻、通知方式與責任人,並在試點階段測試。
例如,發現某設備的時間稼動率下降後,使用者應能繼續查看主要停機原因,確認是否已有負責人處理,讓看板與現場改善流程連起來。
3、追蹤跨班別與跨產線的改善結果
當試點流程穩定後,可將相同的報表架構擴展到其他設備或產線,依工廠、設備、班別與品項查看趨勢。
比較時,除了 OEE,也應保留理想週期、產品組合與統計口徑,避免把生產條件的差異誤認為管理績效的差距。
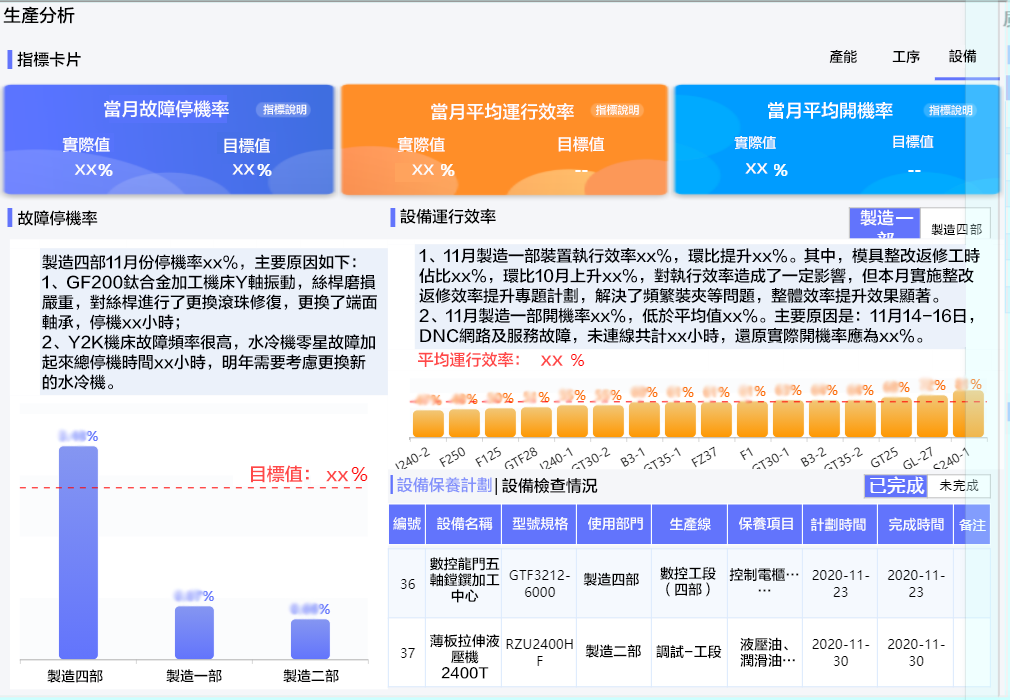
改善前後的報表可同步呈現停機時間、合格品產量與措施執行狀態,協助管理人員判斷:效率是否改善、改善來自哪個環節,以及措施是否適合推廣到其他產線。
若要了解更多應用方式,可延伸閱讀 OEE 視覺化改善方案。
評估 FineReport 時,建議先帶入一台設備、一個品項與一個班次的真實資料,驗證能否完成資料核對、公式重算及異常追蹤,再規劃擴大導入。