

早會前,主管要看今天的工廠績效。你先從 MES 匯出投片與產出資料,再到設備系統找稼動與停機紀錄,最後打開 Excel 核對良率、排程及庫存。數字整理了大半天,會議上卻還是被問:「產出為什麼沒跟上?哪個站點要先處理?會不會影響交貨?」
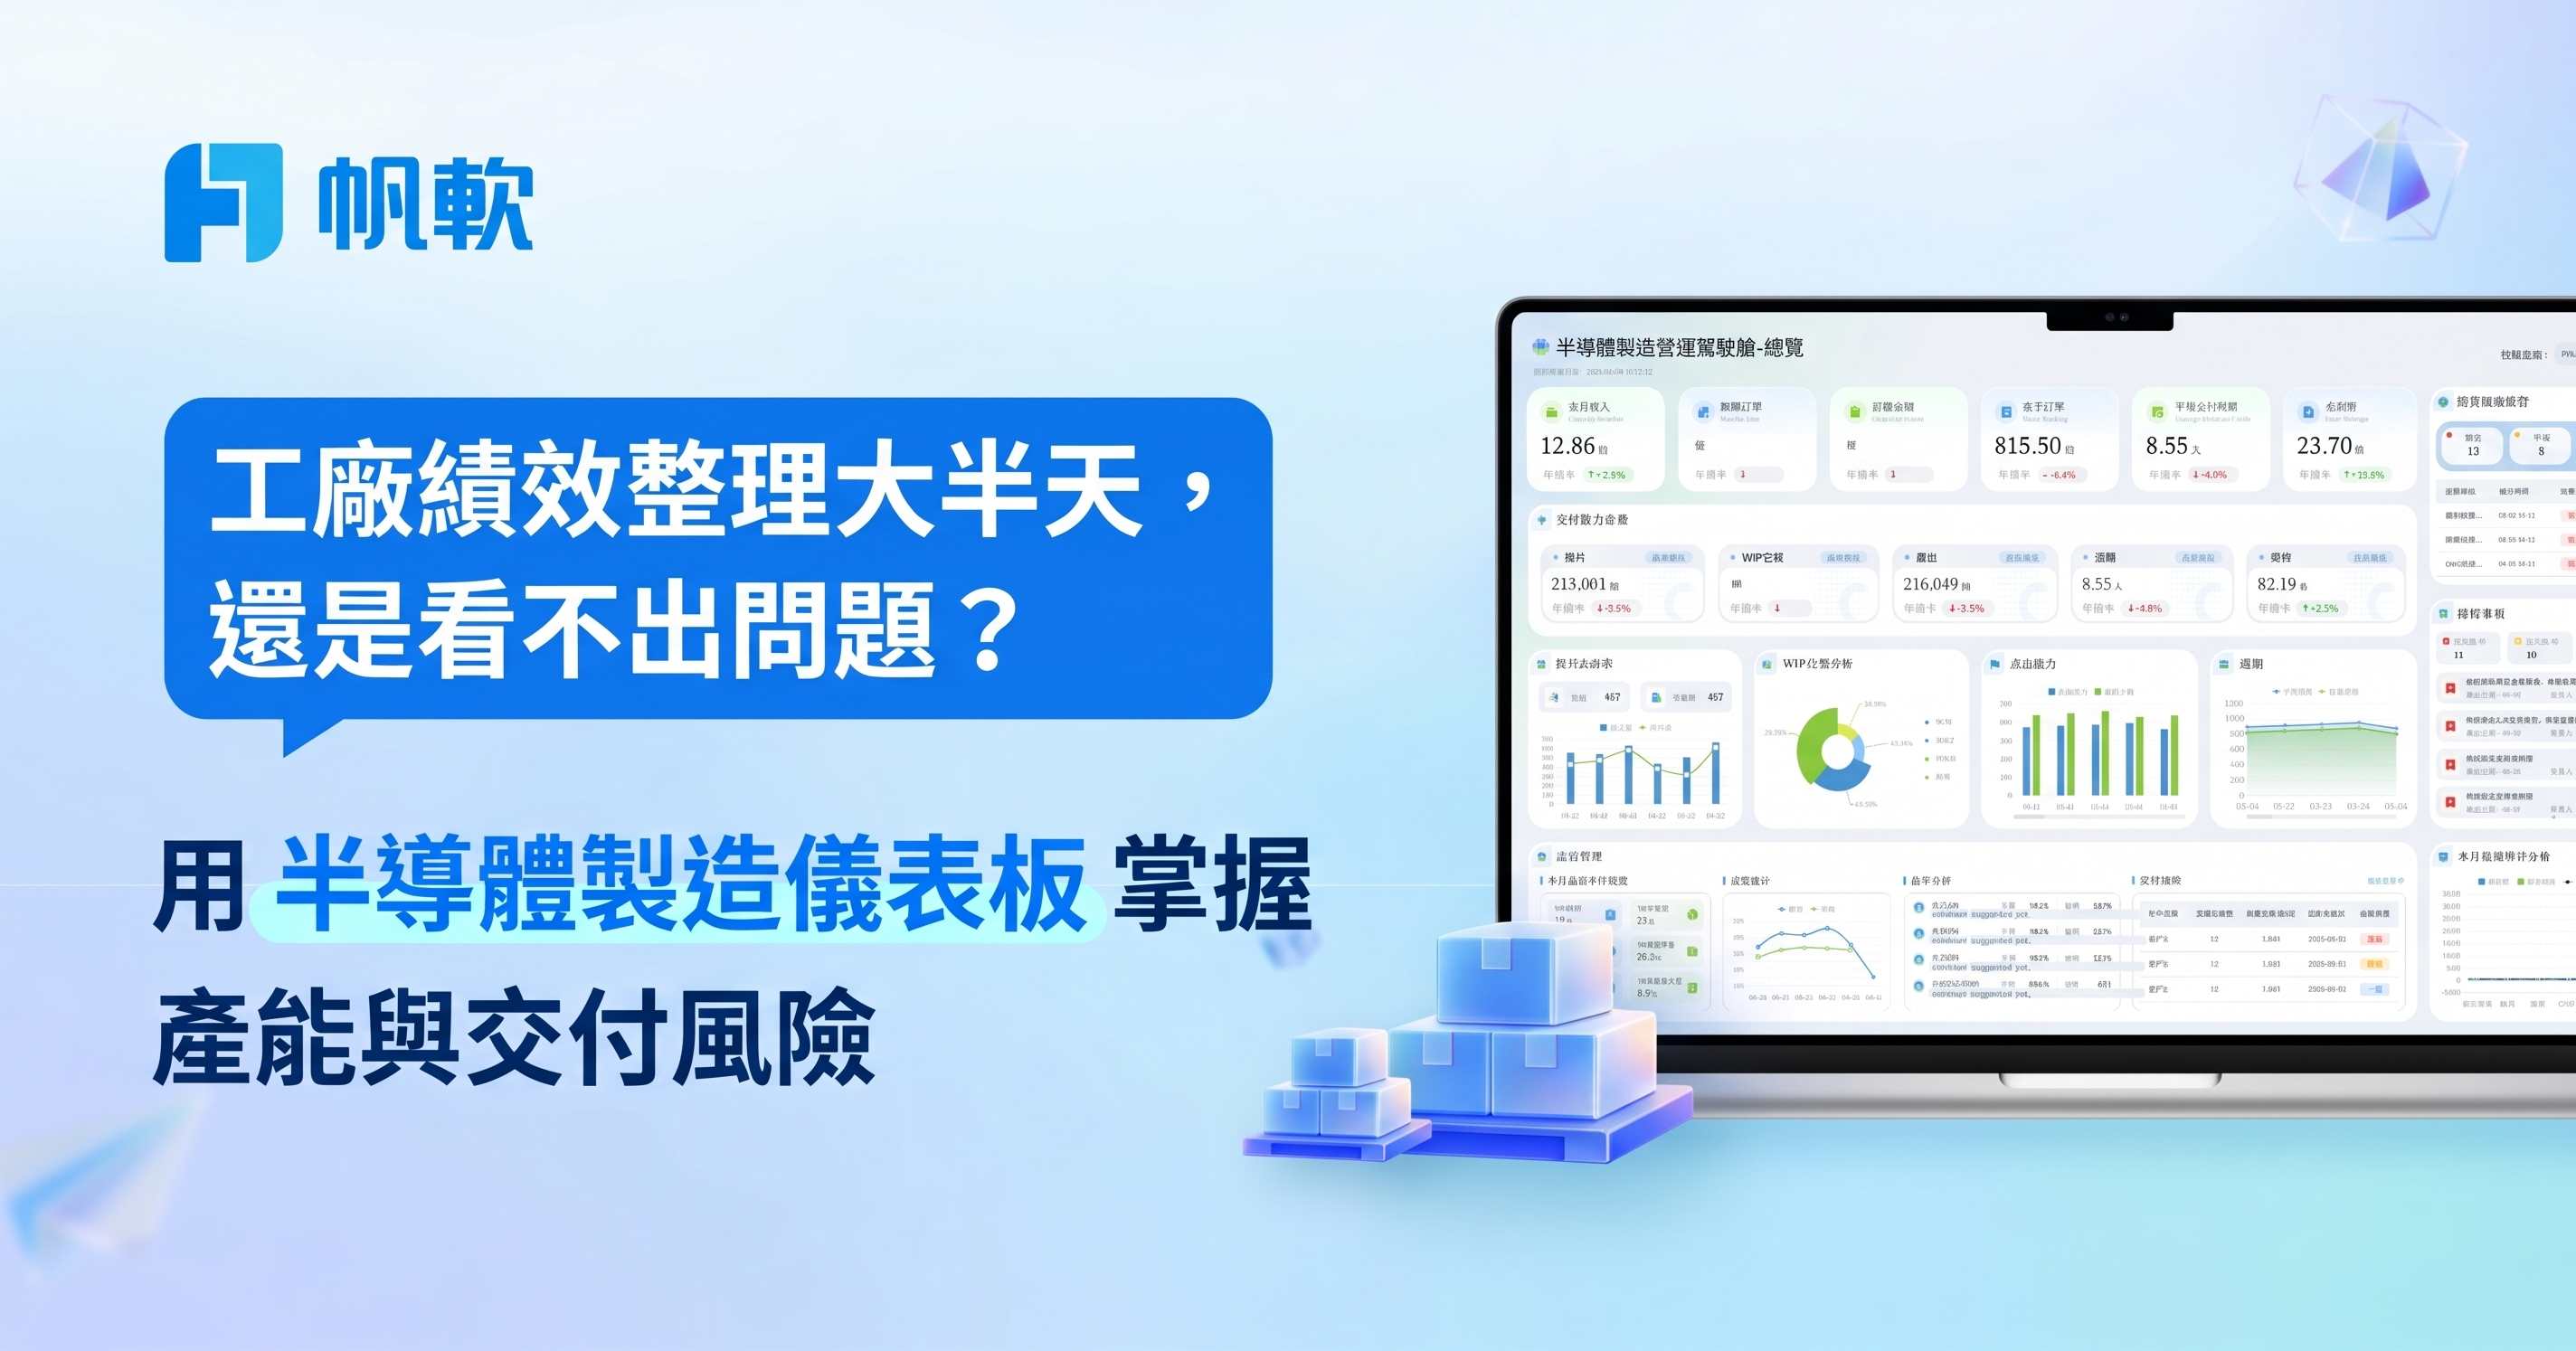
資料分散時,最費力的不只是整理報表,而是把不同數字串成能採取行動的判斷。「半導體製造營運指揮中心」是一套半導體製造儀表板,集中呈現投片量、設備綜合效率(OEE)、良率趨勢、排程達成率與關鍵物料庫存。主管可以先掌握整體營運,再往下查看產銷存協同與風險狀況,判斷哪些問題需要優先協調。
一、報表都有了,為什麼主管還是難以判斷工廠績效?
製造、生管、設備與品質部門各自有報表,卻不一定能回答同一個問題。
產出沒有達標,可能與設備停機有關,也可能是某個製程站點累積過多在製品,或是良率下降造成重工。若只看產出總數,很難知道該找哪個部門處理;若把每張報表全部放進會議,又容易花太多時間逐一解釋。
另一個常見問題是資料時間不同。設備數據已更新,排程表仍停在前一班,庫存數字則是昨天匯出的結果。即使每份報表本身正確,放在一起也可能產生誤判。
半導體製造儀表板需要先回答三件事:整體是否偏離目標、問題集中在哪裡,以及接下來由誰處理。因此,選指標時應從管理問題出發。投片與產出用來判斷生產節奏,OEE 協助拆解設備效率,良率反映品質變化,排程與庫存則補上交付及供料風險。這些資訊放在同一個管理脈絡下,才有助於縮短跨部門討論的距離。
二、先看營運總覽,判斷壓力出在接單、生產還是交付
半導體製造營運指揮中心將核心 KPI、產銷存協同分析與營運風險放在同一個畫面。閱讀時可以先從頂部總覽開始,再往下追查差距。
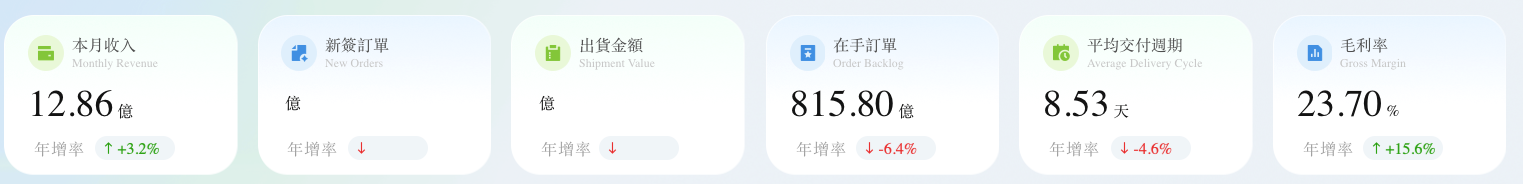
1. 從收入、訂單與交付,找出需要追問的環節
收入、訂單與交付相關指標,可以幫主管掌握從接單到出貨的整體狀態。
例如,訂單增加,但交付沒有跟上,接下來就應確認產能配置與排程是否承受壓力;若交付表現穩定,收入變化仍與預期不同,則需要進一步核對產品組合、認列時間等因素。
核心 KPI 的用途是指出追查方向,後續仍需搭配生產與業務資料確認原因。早會可以先用這一層資訊決定討論重點,避免每個部門輪流報數字,卻沒有聚焦到同一個問題。
2. 把產銷存資訊接起來,確認工廠能否支撐交付
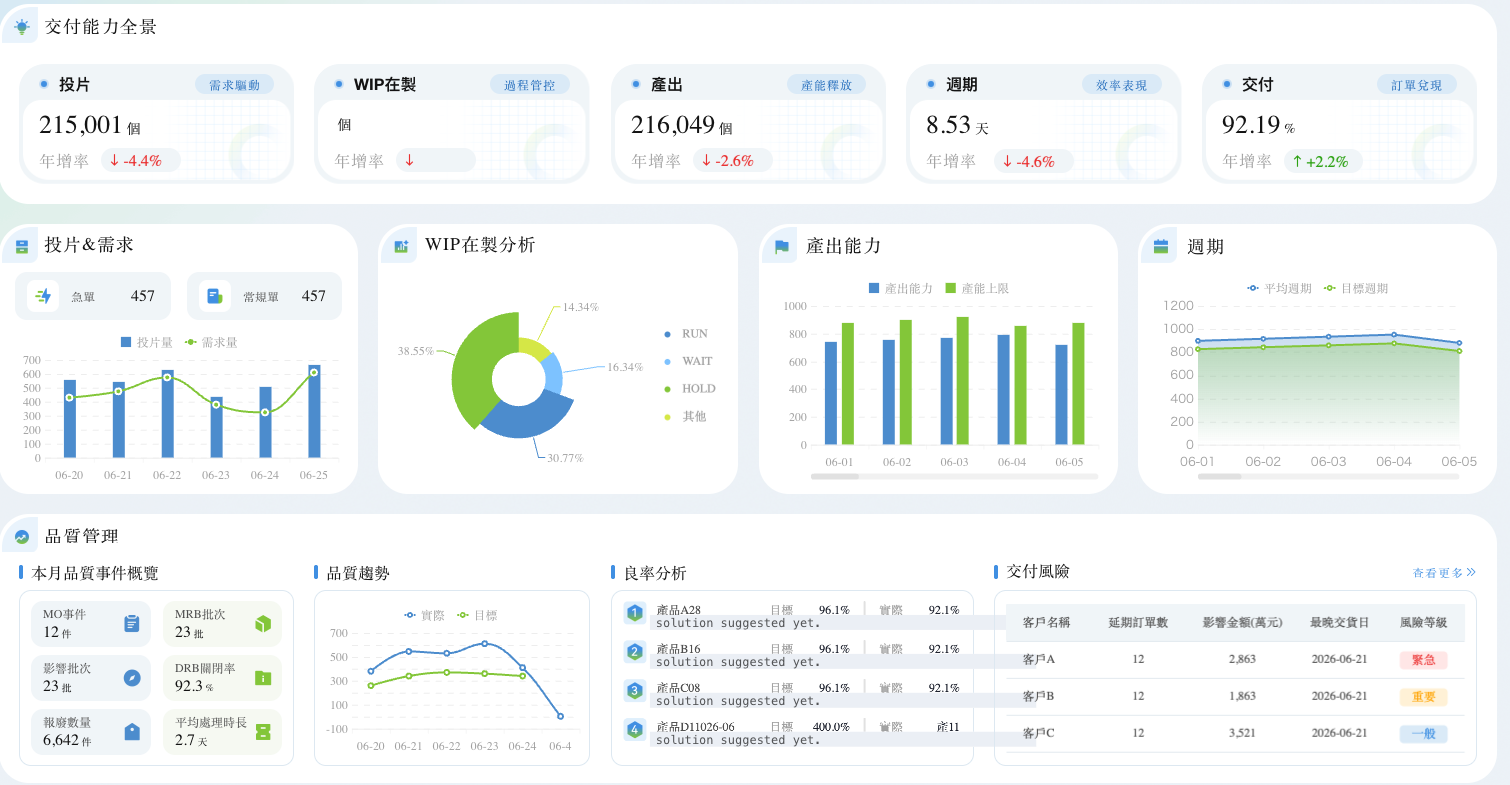
接著查看投片、生產流轉、品質與交付的關係。當投片持續增加,產出卻沒有相應提升,就需要進一步觀察在製品是否集中在特定站點,以及後續排程是否受到影響。
上方核心指標適合快速掌握整體交付能力,中間的生產流轉圖表用來拆解差距,下方品質資訊則協助確認產出是否伴隨良率壓力。
把投入與產出連同品質一起看,才能避免只追求投片量,卻忽略後段積壓與交付落差。
三、半導體製造儀表板該看哪些指標?從五個問題逐步追查
指標不必一次看完。當總覽出現落差,可以依照產能、設備、品質、排程與物料的順序,逐步縮小問題範圍。
1. 投片增加,為什麼產出沒有跟上?
整體產能概覽集中呈現每日投片量、產出量與在製品(WIP)水位,協助主管對照投入與流出的節奏。
如果投片量提高、產出量持平,同時 WIP 持續上升,就值得追查是否有站點排隊、設備限制或批次等待。若再依產品類型、製程站點及時間區間切換分析,可以進一步確認問題集中在哪個範圍。
WIP 上升是需要追查的訊號,必須連同產出與站點負荷判讀,才能確認瓶頸位置。2. 設備效率下降,應該先查停機還是運轉表現?
設備綜合效率(OEE)監控將機台可用率、性能效率與良品率放在一起,並透過顏色標示異常設備。
當 OEE 下降時,主管可以先辨識是哪個構面出現變化:可用率降低,應優先確認停機與等待情況;性能效率下降,可以檢查實際運轉速度與生產條件;良品率下降,則需要與品質及製程團隊共同追查。
先拆解 OEE 的下降來源,有助於把問題交給合適的團隊,也讓設備改善會議有更明確的起點。
3. 良率波動是單一批次,還是持續發生的製程問題?
良率與缺陷趨勢透過趨勢圖追蹤批次變化,並結合熱力圖或散點圖,協助辨識缺陷較集中的製程步驟。
若只看當日平均良率,可能忽略特定批次或站點的異常。將時間趨勢與製程分布一起觀察,可以先分辨是短暫波動,還是需要持續追蹤的品質風險。
先確認異常是否集中在特定批次、產品或製程站點,再決定後續檢查範圍。這能讓品質討論從「今天良率下降」進一步走向「哪些條件需要核對」,但圖表本身仍不能取代製程原因驗證。
4. 排程落後多少,會不會影響後續交貨?
生產排程達成率透過進度條或甘特圖,比較實際產出與目標值的差距,讓生管人員掌握執行進度。
看到落後時,接下來應對照設備狀態、WIP 與品質異常,確認限制條件,再評估是否需要調整批次順序、產能安排或跨部門協調。
排程達成率要與落後原因一起看,才有助於判斷調整順序。同樣是未達標,設備故障與物料不足需要的處理方式不同,單靠進度百分比很難做出完整決定。
5. 生產還在跑,關鍵物料能否支撐接下來的排程?
光阻、化學品等關鍵物料與耗材的庫存水位,可以透過卡片或儀表集中查看,讓物料風險進入日常營運討論。
判讀時應將庫存與近期投片、預計耗用及補料時程對照。單看庫存數量高低,無法確定是否足以支撐未來生產。
把庫存水位放回排程需求中判讀,才能及早確認哪些物料需要補充、哪些生產安排需要協調。
四、異常標紅後,如何決定先處理哪一件事?
營運總覽讓主管知道哪裡偏離目標,風險區則用來安排處理順序。
以蝕刻、薄膜、CMP 等製程站點為例,若同時出現緊急預警與良率異常,可以先確認涉及的批次、目前處理狀態,以及可能影響的交付與金額。後段站點若已累積較高投入成本,更需要留意異常是否持續擴大。
預警顏色用來提醒注意,處理優先順序仍應結合影響範圍、急迫性與改善進度判斷。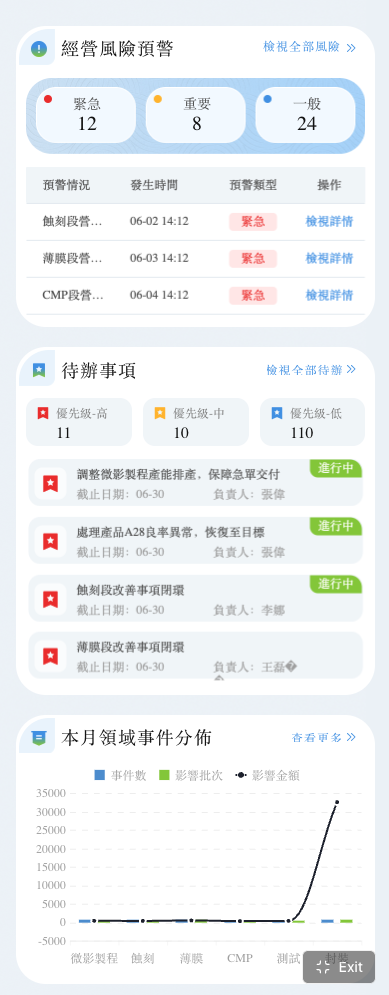
實際管理時,可以沿著以下順序討論:
- 哪些站點出現緊急預警或良率異常?
- 異常涉及哪些批次,是否影響後續交付?
- 改善任務是否已有負責人與處理時程?
- 處理後的指標是否恢復,相關任務是否完成驗證?
當 OEE 或良率低於設定門檻時,儀表板可用顏色或圖示提醒。要讓提醒有用,應先定義各產品與站點適用的門檻,並建立對應的處理流程,讓異常有人接手、改善結果有人確認。
五、哪些團隊適合使用?導入前要準備什麼?
這套模板適合需要掌握工廠全貌的營運管理層、生產線與製造工程主管,也適合負責產能規劃、良率分析及跨部門績效彙報的團隊。
若你已經有各部門資料,卻仍需反覆整理才能回答交付與風險問題,就可以從這套總覽架構開始。1. 先統一資料定義,再設定更新方式
MES、設備系統與 Excel 裡的數字,可能使用不同時間範圍與計算口徑。導入前,應先確認投片量、產出量、WIP、OEE、良率及排程達成率如何計算,以及各欄位由哪個系統提供。
接著再依現有環境設定資料連線、欄位對應、更新頻率與存取權限。即時監控的效果,取決於來源資料能否及時提供,以及部署後的更新設定。
下載模板提供了畫面與指標架構,實際使用仍需完成資料對應與環境設定。將資料接入後,也應抽查儀表板數字與原始系統是否一致,避免畫面已完成,會議卻仍在爭論數字來源。
2. 依管理情境調整篩選、預警與行動檢視
模板支援依產品類型、製程站點與時間區間切換分析,也提供手機與平板的檢視設計,方便主管在產線走動時查看資訊。
實際導入時,建議依不同角色確認需要看到的內容。廠級主管可能優先看交付與重大風險,製造主管則需要更聚焦於站點負荷、設備效率及品質變化。
用實際管理任務驗證畫面是否好用,例如在平板上能否快速找到異常站點、預警文字是否清楚,以及現場連線與權限是否正常。
模板適用產品為 FineVis,支援版本為 4.5.0。下載前可先確認目前使用環境與版本是否相符。
六、從下一次營運會議開始,讓數字能接上處理行動
下一次主管問「今天工廠績效怎麼樣」,你需要的不只是更多報表,而是一個能帶著團隊逐步判斷的畫面:先看接單與交付,再查產能、設備、品質及物料,最後確認風險與改善進度。
讓每個異常都能接上追查方向,讓每次績效討論都能形成明確的下一步。